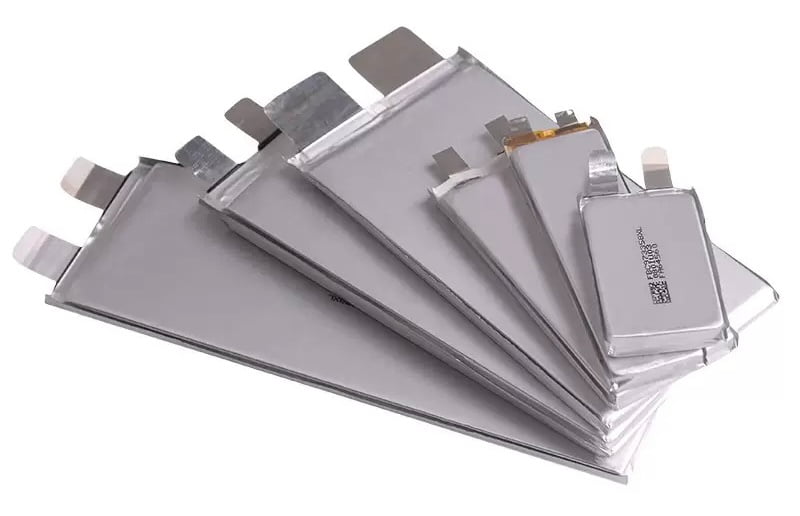
A LiPo fülek forrasztása kihívást jelenthet, mert gyakran alumínium vagy nikkel bevonatú1, amelyek ellenállnak a forrasztási tapadásnak. A rossz technika túlmelegítheti a sejteket, duzzanathoz vezet, szellőztetés, vagy belső rövidzárlat2 — minden veszélyes eredmény. Tanuld meg pontosan tisztítás, Kuss, és gyorsforrasztás3 módszer az erős elérésére, biztonságos ízületek a LiPo-sejtek károsodása nélkül.
A LiPo fülek megfelelő forrasztásához, tisztítsa meg a fület finom csiszolópapírral vagy alkohollal, alkalmazzon alumínium vagy gyanta folyasztószert, és előónozzuk a felületet4 segítségével a nagy teljesítményű forrasztópáka5 (60-80 W) széles hegyével. Dolgozz gyorsan – alatt 3 másodperc – a cella felmelegedésének elkerülése érdekében. Majd, rögzítse az előónozott vezetékeket minimális forrasztással és azonnali hűtéssel.
Nap mint nap a LiPo-val és más lítium vegyi anyagokkal dolgozom a sencseni gyáramban. Látom, mi történik rosszul, ha az emberek úgy kezelik a füleket, mint a normál rézvezetékeket. Ebben az útmutatóban, Megosztom az általam használt lépésenkénti folyamatot, így elkerülheti a jó csomagok megölését.
Miért rendkívül kockázatos a közvetlen forrasztás LiPo fülekre, és miért nem javasolt??
Sokan azt feltételezik, hogy a közvetlen forrasztás időt takarít meg, de magas hőmérsékletnek teszi ki a cella fólialaminátumát és elektrolitját. A túlzott hő a belső szeparátor megolvadását okozhatja, elektrolit párologtatás, vagy akár termikus szökés6 - az akkumulátor tartós károsodása. Ismerje meg a LiPo cellatervezés mögött meghúzódó fizikát, hogy megértse, miért vannak biztonságosabb alternatívák, mint ponthegesztett nikkel fülek7, előnyben részesítik.
A LiPo fülekre történő közvetlen forrasztás kockázatos, mivel a fülek közvetlenül csatlakoznak a cellában lévő vékony alumínium- és rézfóliához.. 2-3 másodpercnél hosszabb hőkezelés leválást okozhat, elektrolit szivárgás, vagy rövidzárlatok. Helyette, mindig forrasztjon előre hegesztett nikkel fülekre, vagy használjon vezető ragasztót vagy ponthegesztési technikát.
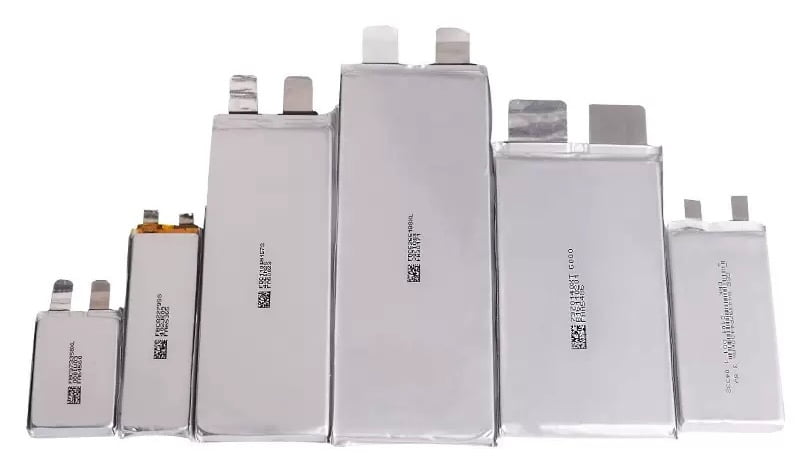
Hogyan épülnek fel a LiPo tasak cellák
LiPo tasak belsejében, vannak egymásra rakott vagy hengerelt rétegek: pozitív elektróda, szétválasztó, negatív elektróda, és elektrolit. A fül a köteg belsejében van hegesztve. Az egész köteg csak egy szűk feszültség- és hőmérséklet-tartományban működik biztonságosan. Egy normál LiPo cella nagyjából között működik 3.0 V üres és 4.2 V tele.
A fül gyakran használ alumíniumot a pozitív oldalon, és rezet vagy nikkelt a negatív oldalon. Ezek a fémek vékonyak. Alacsony olvadáspontjuk van a belső hegesztési pontokhoz képest. Amikor túl sokáig teszek a fülre egy forró forrasztópákát, a hő a fül mentén áramlik az aktív területre. A zselés tekercs nem tudja elkerülni ezt a hőt.
Ha az a terület túl meleg lesz, több dolog is megtörténhet:
- Az elválasztó megolvad vagy összezsugorodik.
- Az elektrolit lebomlik.
- Gáz képződik, és a tasak megduzzad.
- A helyi fém belülről hegeszthet, és mikrorövidet hozhat létre.
A mikrorövid nem mindig jelenik meg azonnal. A csomag működhet, de meg fog emelkedni annak a sejtnek a belső ellenállása. A sejt ekkor használat közben felforrósodik, és gyorsabban öregszik.
Hogyan jelenik meg a teljesítményben az extra hőség és sérülés
Mindig a belső ellenállásban gondolkodom (ÉS). Minden LiPo cellában van IR. Ha megsértek egy fület vagy a belső hegesztést, az IR mászik. A magasabb IR nagyobb feszültségesést és több hőt jelent egy adott áramerősség mellett.
Egy egyszerű számítást tudok végezni. Tegyük fel, hogy van egy 4S csomagom egy FPV drónhoz:
- Minden cella infravörös, ha új: 2 mΩ (0.002 Ó)
- Csomag IR összesen: 4 × 0.002 = 0.008 Ó
Ha a drón rajzol 80 A teljes gázzal, a csomagon belüli teljesítményvesztés:
- P = I^2 x R = 80^2x 0.008 = 640 x 0.008 = 5,12W
Most megrongálom az egyik cella fület, így az IR megduplázódik 4 mΩ:
- Csomagolja be az IR-t most: 0.002 + 0.004 + 0.002 + 0.002 = 0.010 Ó
- Új veszteség: P = 80^2 x 0.01 = 640 x 0.01 = 6,4 W
Az az extra 1.28 W hő van a csomagban, a sérült hely közelében. Ez kicsinek tűnik, de nagyon kis területen van, rossz hűtéssel. Repülés közben, a hő idővel hozzáadódik, és közelebb tolja a cellát a termikus kifutóhoz.
Miért alkalmaznak a gyártók ponthegesztést forrasztás helyett?
A professzionális cellagyártók és csomagépítők szinte mindig ponthegesztést alkalmaznak. A kis hegesztési elektródák rányomódnak a fülre és egy nikkelcsíkra. Nagyon nagy áram folyik néhány ezredmásodpercig. Az ízületi terület megolvad, majd gyorsan lehűl. Az energia helyi marad, így a sejtmag hideg marad.
Egy egyszerű táblázat bemutatja, hogy a különböző csatlakozási módszerek hogyan viszonyulnak egymáshoz:
| Módszer | Fűtési idő a lapon | Tipikus használat | Veszély a sejt számára |
|---|---|---|---|
| Ponthegesztés | 3 s | Rossz gyakorlat | Magas |
A ponthegesztés nagyobb áramot, de sokkal rövidebb időt használ. A cellamagba áramló teljes hő alacsonyabb marad, mint a lassú forrasztásnál.
Miért néha még mindig forrasztok füleket
Néhány esetben még mindig forrasztok füleket:
- Olyan csomagot javítok, ahol ponthegesztés nem lehetséges.
- Gyorsan elkészítem egy új dróncsomag prototípusát.
- Adok hozzá egy monitor vezetéket vagy érzékelőt, ahol alacsony a terhelés.
Ezekben az esetekben, Feltételezem, hogy a cella élettartama rövidebb lesz. Elfogadom ezt, mert a csomag nem végleges gyártási alkatrész.
Amikor forrasztok, A fül és a vezeték közé nikkelcsíkokat használok. A vezetéket nikkelre forrasztom, nem közvetlenül a lapra. Az érintkezési időmet is rövidre tartom, és lehűtöm az ízületek közötti területet.
Hogyan viszonyul az akkumulátorfeszültség és a sérülésveszély
Munka közben figyelem a cellafeszültséget is. Egy sejt több energiát tárol, és hevesebben reagál, ha magas feszültségen marad. Egy tipikus LiPo cella tele van 4.2 V és üres at 3.0 V. Sok pilóta landol a környéken 3.5 V az élettartam meghosszabbítása érdekében.
Amikor forrasztok, Inkább a tárolási feszültség körül dolgozom, körülbelül 3,7–3,85 V cellánként. Ezen a szinten, a sejten belüli kémiai stressz kisebb. Ha valami elromlik, a reakció általában kevésbé intenzív.
Egy cellában tárolt energia
Szeretek wattórában gondolkodni. A 4.2 V, 1500 mAh cellatárolók:
- Kapacitás: 1500 mAh = 1.5 Ah
- Energia: E = V x Ah = 4.2 x 1.5 = 6,3 Wh
Amikor felforrasztok egy 4S csomagot, Lehet, hogy ennek négyszerese, körülbelül 25.2 Wh egy kis téglában. Ez elegendő energia a műanyag megolvasztásához és tüzet gyújtáshoz, ha gyorsan kiengedik. Ezért a füles forrasztást végső megoldásként kezelem. A kockázat valós és mindig jelen van.
Milyen eszközök és biztonsági felszerelések kötelezőek a LiPo akkumulátor fülek forrasztásakor?
Sok barkács- vagy laboratóriumi beállítás kihagyja az alapvető biztonsági felszerelést a kezelés során nagy energiájú LiPo cellák8. Egyetlen szikra, rövid, vagy túlmelegedés szellőzéshez vezethet, mérgező gőzök, vagy akár tűz. A megfelelő szerszámok és védőfelszerelések biztosítják a pontosságot, ismételhetőség, és biztonság a kezelők számára.
A kötelező szerszámok közé tartozik a 60-100 W-os, hőmérséklet-szabályozott, széles vésőhegyű forrasztópáka, alumínium vagy gyanta folyasztószer, 60/40 forrasz, és hőálló felület. A védőfelszerelésnek hőálló kesztyűt kell tartalmaznia, védőszemüveg, füstelszívás, és egy LiPo-biztos konténer vagy homokozó vödör vészhelyzetekre. Mindig legyen a közelben D osztályú tűzoltó készülék.
Az általam használt magforrasztószerszámok
Egy megfelelővel kezdem forrasztóállomás9. Kerülöm a fix kis teljesítményű kis ceruzavasakat. Nem tudnak gyorsan elegendő hőt önteni a kötésbe. én inkább:
- Hatalom: 60-100 W-os állomás.
- Hőmérséklet szabályozás: digitális, stabil.
- Tippek: széles véső- vagy patavég jó termikus tömeggel.
Forrasztáshoz, Általában ólmot használok 60/40 vagy 63/37 gyanta maggal a gyárban. Az olvadáspont alacsonyabb, mint sok ólommentes ötvözeté, így rövidebb tartózkodási időt kapok. Olyan régiókban, ahol ólmozott forrasztás nem megengedett, Kiváló minőségű ólommentes ötvözetet használok, extra folyasztószerrel és valamivel magasabb hőmérséklettel.
Itt van egy egyszerű táblázat:
| Forrasztás típusa | Összetétel | Olvadási tartomány (°C) | Megjegyzések |
|---|---|---|---|
| Sn60/Pb40 | 60/40 | 183–190 | Jó nedvesítés, gyakori a laborokban |
| Sn63/Pb37 (eut.) | 63/37 | 183 (egyetlen) | Éles olvadék, nagyon jó dolgozni |
| SAC305 | Sn96.5/Ag3/Cu0.5 | 217–220 | Ólommentes, magasabb hőmérsékletet igényel |
A forrasztást mindig extrával párosítom fluxus toll10. No-clean vagy gyantafolyasztószert használok az elektronikához. Kerülöm a savas fluxust, mert megtámadja a fémeket és idővel korróziót okoz.
Tartó és védőeszközök
Soha nem tartom a csomagot a kezemben forrasztás közben. A cellát vagy a csomagot egy nem fémből készült jigbe helyezem. A fa vagy a magas hőmérsékletű műanyag jól működik. használom:
- Fablokk hornyokkal a tasaktesthez.
- 3D nyomtatott konzolok, amelyek a csomag oldalát fogják.
- Nem fém bilincsek a nikkelcsík rögzítéséhez.
Kapton szalagot és néha üvegszálas szalagot is használok. Leragasztom az összes nem használt fület, és letakarom a szabaddá vált fémet. Ez megakadályozza a véletlen rövidzárlatot, amikor a hegy vagy a vezeték megcsúszik.
Biztonsági felszerelés, amelyet nem opcionálisnak tartok
A LiPo csomagok gyorsan éghetnek. Az égő tasak lángot és mérgező füstöt termel. Tisztelem ezt a kockázatot. mindig beállítom:
- Védőszemüveg. Megvédem a szememet a forró forrasztástól és a szilánkoktól.
- Füst elszívás vagy legalább ventilátor, ami elvezeti a gőzt az arcomról.
- Kerámia csempe vagy vastag fémtálca a munkaterület alatt.
- Egy vödör száraz homokkal, vagy fémdobozt, hogy bedobjon egy égő csomagot.
- Lehetőség szerint D osztályú vagy lítium besorolású tűzoltó készülék. Ha nem, legalább egy normál ABC tűzoltó készülék a környező tüzek leküzdésére.
Nem bízom egyedül az olcsó „LiPo táskákban”.. A tesztek azt mutatják, hogy sok textilzacskó nem képes teljesen befogadni a nagy LiPo tüzet. Jobbak a semminél, de még mindig jobban szeretem a fémdobozt vagy a homokot.
Miért jelent kevesebb kockázatot az erős vas?, Nem több
Sokan félnek a 100 Vasaló egy LiPo közelében. Megértem ezt az érzést. A legfontosabb igazság az, hogy egy erős vasaló, jól irányítható, gyorsabban dolgozhat. Egy gyenge vas arra kényszerít, hogy sokáig üljek a fülön, miközben az ízület lassan felmelegszik. A sejtmag hosszú hőelvezetést kap.
Erős vasalóval és nagy hegyével, megérintem az ízületet, egy-két másodpercen belül megolvad, és húzd el. A fül helyileg melegszik, majd lehűl. A hő nem jut el olyan messzire a cellába.
Ezt így tudom elképzelni: teljes hő = teljesítmény × idő. Ha megduplázom a teljesítményt, de az időt negyedére csökkentem, a teljes energia fele.
Példa:
- Kis vas: 30 W × 8 s = 240 J.
- Nagy vas: 80 W × 2 s = 160 J.
A rövid érintkezővel rendelkező nagy vasaló valójában kevesebb energiát szállít az ízületbe.
Egyszerű csomag értékelési ellenőrzés, mielőtt elkezdem
Munka előtt gondolok a csomag értékelésére is. Ha nagyáramú FPV-csomagon füleket forrasztok, Nagyon alacsonyan kell tartanom az ízületek ellenállását. Egy tipikus dróncsomag lehet:
- 6S 1300 mAh.
- C minősítés: 75 C (hatásos talán 40 C valós használatban).
Elméleti áram:
- ÉN_{max} = 1,3 Ah x 75 = 97,5 A
Ha a füles forrasztási kötésem hozzáteszi csak 0.5 mΩ (0.0005 Ó) külön-, majd at 100 A:
- P = I^2 x R = 100^2x 0.0005 = 10,000 x 0.0005 = 5W
Így ez a kis plusz ellenállás kiesik 5 W hő az ízületbe teljes gázzal. Ezért fontosak a szerszámaim és a kötés minősége.
Személyes rutin, mielőtt bármilyen fület forrasztok
A saját rutinom egyszerű:
- Letisztítom a padot és eltávolítom a gyúlékony tárgyakat.
- Kerámia csempét és fém tálcát helyezek el.
- A cellát egy jigben állítottam be tárolási feszültségre.
- Leragasztom az összes szabad vezetéket.
- Beállítom a vasaló hőmérsékletét, és kiválasztom a nagy hegyet.
- Először egy ócskavas nikkelcsíkon tesztelek.
Csak ha mindez készen van, akkor viszem le a csomagot a padra. Ez a lassú beállítás valójában csökkenti a teljes munkaidőt, mert ritkán állok meg a hibák kijavításával.
Hogyan kell megfelelően ónozni a nikkelcsíkokat és a LiPo-lapokat, mielőtt csatlakoztatná őket?
A nem megfelelő ónozás okai hideg ízületek11 és gyenge elektromos csatlakozások. A rossz kötés növeli az ellenállást, terhelés alatt hőt termel, és csökkenti az akkumulátor élettartamát. Mindkét felület megfelelő ónozása biztosítja az erősséget, alacsony ellenállású ízületek, amelyek ciklusokon át tartanak.
Nikkel csíkokhoz vagy LiPo fülekhez, tisztítsa meg a felületet alkohollal és enyhén csiszolja le. Fluxus alkalmazása, majd gyorsan érintse meg a forrasztópákát a fülhez, és vigyen fel egy kis forrasztóanyagot, amíg egyenletesen nem folyik. Hagyjuk kihűlni. Tegye meg ugyanezt a huzallal vagy szalaggal, mielőtt összeilleszti őket.
Miért olyan fontos az előbádogozás?
Amikor két száraz fémfelület összeér, a forrasztásnak mindkét oldalát meg kell nedvesítenie, és egyszerre kell kitöltenie a rést. Ez tovább tart. Az előónozás mindkét részen forrasztóréteget ad. Amikor csatlakozom hozzájuk, Csak ezeket a vékony rétegeket kell megolvasztani és összeolvasztani. Ez sokkal gyorsabb.
Tekintsd úgy, mintha először két kis „forrasztóbetétet” építesz fel. Ezután már csak a párnákat „ragasztom össze”..
Lépésről lépésre ónozási folyamat
Egy rögzített sorrendet követek:
-
Készítse elő a nikkelcsíkot.
A csíkot méretre vágtam. Finom csiszolópapírral vagy üvegszálas tollal enyhén megdörzsölöm a forrasztandó területet. letörlöm a port. -
Fluxus alkalmazása.
Fluxus tollat használok a terület nedvesítésére. nem árasztom el; elég egy vékony film. -
Előmelegítse a vas hegyét.
Ügyelek arra, hogy a hegy tiszta és jól ónozott legyen. A hőmérsékletet ólmozott forrasz esetén 350-380 °C, ólommentes forrasz esetén 380-420 °C közé állítom., a vastól függően. -
Bónozza meg a nikkelcsíkot.
Megérintem a vasalót, és adagolok egy kis forraszt. Végighúzom a forraszanyagot a területen, hogy vékony, fényes filmet kapjak. Az érintkezési idő általában 1-2 másodperc. -
Készítse elő a lapot.
Finoman megtisztítom a fület izopropil-alkohollal. Nem csiszolom keményen az alap közelében, mert a fém vékony. Egy enyhe kopás rendben van a külső részen. -
Flow a lapot.
Hozzáadom egy vékony réteg folyósítószert. -
Tedd gyorsan a lapot.
A fület egy kis tömbbel támasztom a tasakhoz közel. Ezután egy kis forrasztógolyóval megérintem a vasat, és megszámolom az „egyet, kettő” a fejemben. Elhúzom, amint a forrasztás megnedvesíti a felületet.
A cél egy sima, vékony réteg, nem egy nagy paca.
Mennyi forrasztóanyag elég?
Nem akarok nehéz forrasztókupolát a fülre. A vastag folt megnöveli a súlyt és merevvé teszi az ízületet. A merev ízület meghajlik a fül alján, és később elszakadhat.
Vékony rétegre törekszem, ami éppen elrejti a nyers fémet. Amikor később rányomom az ónozott nikkelt a fülre, ez a két réteg megolvad és összeolvad. Ez egy kicsit több hangerőt ad, de még mindig lapos marad.
Itt van egy egyszerű példa: Együttes terület és áramsűrűség
Szeretek becsülni áramsűrűség12 átgondolni, hogy mekkora legyen a forrasztott terület. Tegyük fel, hogy van egy 6S FPV csomagom, ami húzhat 80 A. Felforrasztok egy nikkelcsíkot 8 mm széles és lefedem 6 mm hosszúságú a fülön.
- Terület(A) = 8 mm x 6 mm = 48 mm^2 = 0.48 cm^2
Áramsűrűség J at 80 A:
- J = I / A = 80 / 0.48 ~ 167 A/cm^2
Ha csak a 4 mm × 4 mm-es folt (16 mm² = 0.16 cm²):
- J = 80 / 0.16 = 500 A/cm^2
A nagyobb áramsűrűség nagyobb helyi fűtést jelent. Ezért mindig igyekszem lefedni a fül ésszerű területét anélkül, hogy túl közel mennék a tasak széléhez.
Bádogos vezetékek és vezetékek
A nikkelhez csatlakozó vezetéket is előónozom. Lehúzom a szigetelést, csavarja a szálakat, fluxust alkalmazzon, majd adagolja a forraszt, amíg a szálak teljesen át nem áznak. Kerülöm a hatalmas foltokat a vezetéken, mert ezek is merevséget adnak.
Amikor később felforrasztom a vezetéket a nikkelcsíkra, Már megint csak két ónozott felületet kell újrafolytatni.
Gyakori ónozási hibák, amelyeket elkerülök
Gyakran látom ugyanazokat a hibákat:
- Az emberek 5-10 másodpercig tartják a vasalót a fülön.
- Az emberek hagyják, hogy a forrasztás tompa és szemcsés legyen, ami rossz nedvesítést jelent.
- Az emberek használják savas fluxus13, amely idővel megeszi az ízületet.
- Az emberek nem támasztják alá a fület, és bádogozás közben meghajlítják az aljánál.
Mindezt úgy kerülöm el, hogy megtervezem a mozdulatot, mielőtt hozzáérnék a vasaláshoz. Néhányszor a levegőben is elpróbálom a mozgást, hogy izommemóriát építsek.
Szemrevételezés ónozás után
ónozás után, mindig ellenőrzöm:
- A forrasztóréteg14 simának és fényesnek tűnik.
- Nincs égett folyós vagy sötét foltok.
- A közelben nincs megolvadt szigetelés.
- A fül továbbra is rugalmasnak érzi magát, és nem mutat elszíneződést az alján.
Ha a fül kékre vagy barnára változik a tasak közelében, ez gyakran azt jelenti, hogy túlmelegítettem. Ebben az esetben a későbbi teszteknél óvatosabb vagyok ezzel a cellával.
Milyen forrasztópáka hőmérséklet és hegy mérete akadályozza meg a LiPo fülek túlmelegedését?
Helytelen forrasztási hőmérsékletek15 vagy nem tudja megolvasztani a forraszt, vagy túlmelegszik a fül. A túlmelegedés tönkreteszi a LiPo cellákban lévő elválasztó fóliát, míg a túl kevés hő hiányos kötést okoz. Szabályozza a hőmérsékletet és az érintkezési időt a hatékony hőátadás érdekében károsodás nélkül.
Használjon 60-100 W-ot forrasztópáka16 350-400 °C közé állítva széles véső- vagy pataheggyel a maximális hőátadás érdekében. A széles hegy gyors meleget biztosít, a tartózkodási idő minimalizálása. Érintse meg a fület legfeljebb 2–3 másodpercig, majd azonnal távolítsa el, és sűrített levegővel vagy fémkapoccsal hűtse le.
Hogyan Hőmérséklet, Idő, és a hegy mérete együtt dolgozzon
A hőátadás három fő tényezőtől függ:
- Tip hőmérséklet.
- Kapcsolattartási idő.
- Tipp érintkezési terület és termikus tömeg17.
Ha a hőmérséklet túl alacsony vagy a hegy túl kicsi, a forrasztás soha nem nedvesíti be teljesen a felületeket. A kezelő tovább tartja a vasalót az ízületen, és ez a hosszú expozíció hőt hajt a tasakban. Ha a hőmérséklet túl magas vagy az érintkezés túl hosszú, a fül elszíneződhet, és a belső elválasztó megsérülhet.
Tehát nem csak a hőmérsékletre koncentrálok. A teljes háromszögre gondolok: megfelelő hőmérséklet, elég nagy borravaló, és nagyon rövid kapcsolattartási idő.
Tipikus hőmérsékleti és tartózkodási idő tartományok
Ez az egyszerű táblázat megmutatja, mire célzok:
| Forrasztás típusa | Vas hőm (°C) | Tipp mérete | Cél Tartsa a fület |
|---|---|---|---|
| Ólom | 350–380 | 3– 5 mm-es véső | 1–2 s |
| Ólommentes | 380–420 | 3– 5 mm-es véső | 1–2 s |
Továbbra is a vasalóm és a fülméret alapján igazítok. Ha látom, hogy a forrasztás tovább tart, mint 2 másodpercig, hogy teljesen elolvadjon, Kissé emelhetem a hőmérsékletet, vagy használhatok nagyobb hegyet.
Egyszerű energia-összehasonlítási példa
Szeretek két esetet összehasonlítani, hogy megmutassam, miért lehet biztonságosabb a magasabb hőmérséklet és a rövidebb idő.
A. ügy:
- Hőmérséklet: 320 °C.
- Hatalom: 40 W.
- Kapcsolattartási idő: 6 s.
Hozzávetőleges energia:
- E_A = 40 x 6 = 240 J.
B eset:
- Hőmérséklet: 380 °C.
- Hatalom: 80 W.
- Kapcsolattartási idő: 2 s.
Hozzávetőleges energia:
- E_B = 80 x 2 = 160 J.
Annak ellenére, hogy a B esetben a hegy forróbb és erősebb, az ízületbe leadott összes energia kisebb. A sejtmag idővel kevesebb hőt lát, ami a kár szempontjából számít.
Miért számít a hegy formája?
Egy nagy véső vagy pata hegye ad nekem:
- Széles érintkezési felület a füllel és a nikkellel.
- Jó tárolt hő, így nem nagyon esik le a hőmérséklet, ha hozzáérek az ízülethez.
- A forrasztás áramlásának jobb szabályozása.
A hegyes tippek nem működnek jól a lapokon. Alacsony termikus tömegük és kis érintkezési felületük van, így gyorsan lehűlnek, amikor hozzáérnek a fémhez. Ezután a kezelő hosszabb ideig tartja őket az ízületen, ami ismét több hőt küld a sejtbe.
Monitoring fül és cella hőmérséklet
Lehetőség szerint közvetlenül is figyelem a hőmérsékletet. Néha használom:
- Kontakthőmérő kis szondával a fül aljához közel.
- Infravörös hőmérő, amely a fül területére irányul.
- Az ujjbegyem rövid lehűlés után. Ha néhány másodperc múlva nem tudom tartani az ujjam a fülön, túl meleg volt.
Igyekszem nagyjából alatta tartani a fület 60 °C-ot munka közben. Azon felül, megnő a belső károsodás veszélye. A tipikus LiPo cellák ajánlott működési tartománya kb 60 °C. A gyakori túlmelegedés gyorsan öregíti őket.
Egy projektben, építettünk egy kis 6S csomagot egy FPV-ügyfél számára. Egy fiatal technikus gyenge vasalót használt 320 °C egy apró hegyével. Mindegyik fülnél 5-6 másodpercig tartotta a vasalót. A csomagok először működtek, de később megmutatkoztak:
- Megnövekedett belső ellenállás két cellán.
- Gyorsabb feszültségcsökkenés magas fojtószelep mellett.
- Forró helyek a lapterület közelében.
A folyamatot átdolgoztuk a 90 W állomás at 380 °C és széles vésőhegy. A tartózkodási idő -ra csökkent 2 másodpercig. Az új csomagoknak alacsonyabb volt az IR-je, és hűvösebbek maradtak repülés közben. A különbség egyértelmű volt mind a számokban, mind a pilóták visszajelzésében.
Hogyan rögzítheti vagy tarthatja biztonságosan a LiPo cellákat rövidzárlat nélkül forrasztás közben?
Az élő LiPo cellák kezelése bonyolult lehet – egyetlen csúszás rövidzárlatot vagy defektet okozhat. A kapcsokon átívelő pillanatnyi rövidzárlat szikrát vagy cella meghibásodását okozhatja. Rögzítse a cellákat megfelelő szigeteléssel és mechanikai stabilitás18 forrasztás során.
Használja a nem vezető bilincs19, mint például a 3D-nyomtatott tartó vagy a fa kirakó, hogy a sejt stabil maradjon. Mindig szigetelje le a szabad kivezetéseket Capton szalag20 vagy hőálló szilikon párnák. Földelje le magát, hogy megakadályozza a statikus kisülést. Kerülje a fém bilincsek használatát, és tartson egy kis rést a pozitív és negatív fülek között.
Miért számít annyira a mechanikai stabilitás?
A LiPo csomag alacsony belső ellenállással rendelkezik. A fő pozitív és negatív közötti rövidzárlat több száz amper áramlását okozhatja egy rövid pillanatra. Egy elcsúszott bilincs vagy egy másik fülbe csapódó huzal egy pillanat alatt létrehozhatja ezt a rövidzárlatot.
Mindkét kezet szabadon akarom vasaláshoz és forrasztáshoz. Egy jó jig lehetővé teszi ezt. Nem hagyatkozom a másik kezemre, hogy tartsam a csomagot.
Az általam használt egyszerű Jig lehetőségek
Használtam néhány egyszerű fazont, amelyek jól működnek:
-
Fa blokk jig.
Fahasábba vágtam egy zsebet, ami megfelel a csomag méretének. A csomag szorosan ül. Adok hozzá kis fa „ujjakat”, amelyek csavarokkal vagy bilincsekkel tartják le a tasak széleit. -
3D nyomtatott keret.
U alakú keretet tervezek, ami átöleli a csomag oldalát. A felső nyílás helyet hagy a füleknek. A fülek rögzítéséhez kis nyomtatott karokat adok hozzá csavarok számára lyukakkal vagy nem fém csavarokkal. -
Nem fém satu.
Egyes elektronikai satukhoz nylon vagy műanyag pofát használnak. Finoman megfogom a csomagot az oldalainál, nem az arcok által, így nem töröm össze.
Minden esetben, a csomagot érintő anyag nem vezetőképes és elég hőálló a rövid munkákhoz.
Hogyan akadályozhatom meg a rövidzárlatokat szorítás közben
Az összes vezetőt azonosítom:
- Fő pozitív lap.
- Fő negatív lap.
- Egyenleg fülek (ha többcellás tasakom van).
- Minden látható nikkelcsík.
Aztán én:
- Fedje le a nem használt füleket Kapton szalaggal.
- Helyezzen habot vagy kartont a fülek közé, ha azok közel vannak.
- Vezesse el a vezetékeket a csatlakozási területtől, és ragassza le őket.
Ha a fülek közelében kell szorítani, Műanyag kapcsokat használok, nem fémeket. Soha nem engedem, hogy fémbilincsek érintsék a csupasz füleket vagy a nikkelt. Ha fémszerszámot kell használnom egy éles fül közelében, Hőzsugorral vagy ragasztószalaggal letakarom.
Egyensúlyozza a vezetékeket és a többcellás csomagokat
Ha egy többcellás, több füles tasakon dolgozom, bonyolultabbá válnak a dolgok. A kiegyensúlyozó fülek közbenső feszültségeket hordoznak. A nagy potenciálú fül és az alacsonyabb közötti rövidzárlat túlzottan kisütheti a verem egy részét, és károsíthatja azt a részt..
Minden fület felcímkézek, és odafigyelek rá:
- Csak azt a lapot tegye közzé, amelyen dolgozom.
- Ragassza fel vagy hajtsa vissza a többit.
- Soha ne hagyja, hogy a vas vagy forrasztóanyag áthidalja a füleket.
Segít egy egyszerű rajz papíron, amely a tabulátorok pozícióját a cellaszámokhoz rendeli hozzá. A jig közelében tartom, hogy ne veszítsem el a nyomát.
Itt van egy példa: Jig-elrendezés egy 4S lapos csomaghoz.
Lapos 4S csomaghoz, lehet:
- Pozitív főfül az egyik sarokban.
- Negatív fő fül az ellenkező oldalon.
- Balance fülek között.
Úgy tervezem a jig-et:
- A csomag laposan fekszik, a fülek kifelé mutatnak.
- A pozitív és negatív főfülek között megemelt gerinc található.
- Minden egyensúlyi fülnek van egy kis nyílása, ahol külön-külön felhajlítható.
errefelé, még ha egy fül visszaugrik is, gerincnek vagy falnak ütközik, nem egy másik lap.
Mechanikai támaszték a fül szakadásának elkerülésére
A bilincsnek meg kell támasztania a fül alját is. Ha a fül lebeg a levegőben és rányomom a vasal vagy dróttal, a hajlítónyomaték a tasakon belüli hegesztési varratnál összpontosul. Idővel, ez meggyengítheti vagy elszakíthatja a belső kapcsolatot.
Szeretek egy kis tömböt vagy darab FR-4-et elhelyezni az alaphoz közeli fül alá. A lapot ehhez a támaszhoz ragasztom a Kaptonnal. Amikor forrasztás közben megnyomom, a terhelés a hegesztési varrat meghúzása helyett a fül mentén terjed.
Mi a leggyorsabb biztonságos technika a fülek forrasztására 2–3 másodperc alatt??
A forrasztópákával való időtöltés belsőleg tönkreteheti a LiPo cellát. Minél hosszabb a hőség, annál nagyobb a delamináció és a rövidzárlat veszélye. Sajátítsa el az előkészítést kombináló gyorsforrasztási technikát, pontosság, és az időzítés.
A fület és a huzalt külön előbádogozza, majd forrasztás előtt erősen igazítsa őket. Érintse meg a vasalót mindkét felülethez egyszerre, adagoljon egy kis forrasztóanyagot, és távolítsa el a vasat benne 2 másodpercig. Azonnal hűtse le a hézagot sűrített levegővel vagy fém hűtőbordával. Gyakoroljon a hulladéklapokon az időzítés finomításához.
A munka felosztása tiszta szakaszokra
felosztom a folyamatot:
- Bádogozási szakasz: Minden alkatrészt külön színezem.
- Pozícionálási szakasz: Hő nélkül szorítok és igazítok mindent.
- Csatlakozási szakasz: Egyetlen gyors érintéssel újrafolyok.
Mire az ízülethez viszem a vasat, nincs már mit igazítani. Az egyetlen dolgom, hogy elolvadjak és elhúzzam.
A One-Shot Reflow rutin
Az ízület tényleges sorrendje a következő:
- Mindkét ónozott felületre friss folyasztószert viszek fel.
- Az ónozott nikkelcsíkot egy kis nem fém szerszámmal vagy bilinccsel rányomom az ónozott fülre.
- A vascsúcsra pici forrasztóanyagot töltök.
- A hegyét az ízület széléhez érintem, nem a középső, így a forrasztás átfolyik az interfészen.
- Figyelem, hogy a forrasztás teljesen fényes legyen a teljes érintkezési területen.
- Számítok „egy, két,” majd egyenesen felemelem a vasalót.
- Néhány másodpercig mozdulatlanul tartom az alkatrészeket, amíg a forrasztás lefagy.
Ez az „érintés, olvad, tart, eltávolítás” ritmusa nagyon röviden tartja az érintkezési időt.
Először a törmeléken gyakoroljon
Mindig azt mondom a csapatomnak, hogy gyakoroljanak a törmeléken, mielőtt valódi sejtekhez érnek. adok nekik:
- Laza nikkelcsíkok.
- Hamis alumínium szalag.
- Ugyanaz a huzalmérő és forrasztás.
Ismételten gyakorolják az egylövetű visszafolyást, amíg egy-két másodperc alatt sima illesztéseket nem tudnak létrehozni. errefelé, amikor valódi lapon dolgoznak, már megvan a mozgás az izommemóriában.
Egyszerű időzítés ellenőrzés
Ha biztos akarok lenni az időzítésemben, Néha rögzítek videót a telefonommal. Utána képkockákat számolok. A legtöbb telefon ekkor rögzít 30 képkocka másodpercenként. Ha az érintkezési időm 45–60 képkockát mutat, Tudom, hogy 1,5-2 másodpercig maradtam az ízületen.
Ha látom 90 vagy több érintkezési keret (3 másodperc vagy több), Tudom, hogy módosítanom kell a technikán vagy növelnem kell hegy mérete21 vagy hőmérséklet.
Itt van egy példa: Erős kötés nagyáramú csomaghoz
Tegyük fel, hogy 4S-t építek 1500 mAh-s FPV-csomag, amely csúcsokat láthat 100 A. Erős kötést szeretnék minden fő fülnél. Jó előónozással és egylövetű visszafolyással, tudok alkotni:
- Egy lakás, széles forrasztási terület.
- Sima filé a nikkel széleken.
- Nincs megégett folyósító vagy sötét kötés.
Miután az ízület lehűlt, A mechanikai szilárdságot úgy ellenőrizem, hogy a nikkelcsíkot oldalra és felfelé húzom. A fülnek meg kell hajolnia, mielőtt a forrasztási kötés meghibásodik. A gyenge ízület könnyen leválik vagy megreped.
A gyors vs lassú technika hőhatása
Ha összehasonlítok két operátort:
- Az A kezelő lassú technikát használ 5 másodpercnyi időtöltés.
- A B operátor egylövéses újraáramlást használ 2 másodpercnyi időtöltés.
Ha mindkettő használja 80 W vasalók, majd:
- A kezelő energia: 80 x 5 = 400J.
- B kezelő energia: 80 x 2 = 160 J.
A B operátor az energia kevesebb mint felét küldi az ízületbe. Ezért érdekel a technika, mint a vasbeállítások.
Hogyan kerülheti el azokat a gyakori hibákat, amelyek lapszakadást vagy belső sérülést okoznak?
Sok forrasztókötés meghibásodik a mechanikai igénybevétel miatt, nem csak meleget. Az ismételt hajlítás vagy túlzott húzás elszakítja a törékeny fóliafület, veszélyezteti a sejtzárat. Óvatosan kezelje a füleket és használja feszültségmentesítés22s a kapcsolatok védelmére.
Kerülje el a fülek túlzott meghajlását. Forrasztás közben támassza meg őket csipesszel vagy bilinccsel, és soha ne csavarja el a fület. Használjon rugalmas szilikonhuzalt, és rögzítse forró ragasztóval vagy Kapton szalaggal a feszültségmentesítés érdekében. Mindig hagyja teljesen kihűlni a forrasztási kötést, mielőtt bármilyen mozgást vagy áthelyezést végezne.
Tipikus hibák, amiket látok
Néhány gyakori probléma:
- Nagy forrasztási foltok23 amelyek merevvé teszik az ízületet.
- A vezetékeket egyenesen felfelé vezették, és élesen 90°-ban meghajlították a fül alján.
- A fülek oda-vissza csavarodtak a csomag összeszerelése során.
- A vezetékek meghúzva a csomag leválasztása közben, az ízületeket fogantyúként használni.
Mindez megterheli a vékony fémet, ahol az belép a tasakba.
Az ízületek alacsonyan és laposan tartása
Az alacsonyra törekszem, lapos illesztések a fül síkja mentén. Kerülöm, hogy a drótot közvetlenül a fül tetejére rakjam. Helyette, én gyakran:
- Fektesse le a vezetéket a fül mentén hosszában.
- Forraszd át „lapcsuklós” stílusban, a tincseket kissé szétterítve.
- Fedje le az illesztést ragasztószalaggal, nehogy elhajoljon a fültől.
Ez csökkenti a hajlítási erőt az alapnál.
Feszültségmentesítési technikák
Forrasztás után, Mindig adok hozzá feszültségmentesítést. Néhány egyszerű módszer:
- A drótot a fültől néhány centiméterre felragasztom a tasakra, így minden húzás megtörténik a szalag és a csatlakozó között, nem a lapon.
- Hőzsugorítót használok a csatlakozásnál és a vezeték egy részénél, majd ragassza fel a csomagra.
- Nagyobb kiszerelésben, Hozzáadok egy kis 3D nyomtatott kábelvezetőt, amely a fülek érintése nélkül rögzíthető a csomaghoz.
Az ötlet az, hogy a „flexiós pontot” távolítsuk el a törékeny füles tasak területétől.
Itt van egy példa: A hajlítási stressz becslése
Gondoljon az ízületre, mint egy karra. Ha a 10 N erő (körülbelül 1 kg húzás) végén alkalmazzák a 40 mm-es vezeték az első szalagpont előtt, a hajlítási nyomaték az alapnál az:
- M = F x L = 10 x 0.04 = 0,4 N m.
Ha csak feszültségmentesítést adok hozzá 20 mm-re a fültől, ugyanaz a húzás ad:
- M = 10 x 0.02 = 0,2 Nm.
Tehát a hajlítási terhelés a fül aljánál feleződik. Sok cikluson keresztül, ez különbséget tehet a hosszan tartó csomag és a korai kudarc között.
A túlmelegedés és a termikus kerékpározás elkerülése
A belső károsodás az ismétlődő hőterhelésből is származik. Ha egy fül csatlakozása használat közben felforrósodik a nagy ellenállás miatt, a fül és a belső hegesztés jobban kitágul és összehúzódik, mint a környező tasak anyaga. Idővel, ez mikrorepedéseket okozhat.
Ennek csökkentésére, én:
- Tartsa nagyon alacsonyan az ízületi ellenállást jó technikával.
- Kerülje a cellák olyan szoros összetömörítését, hogy a fül ne tudjon lehűlni.
- A csomag elrendezését úgy alakítsa ki, hogy a drónból vagy eszközből kiáramló levegő lehetőleg elérje a fül területét.
Amikor néhány ciklus után barna elszíneződést vagy megkeményedett műanyagot látok az ízületek közelében, ez annak a jele, hogy a területen túl meleg van.
Mechanikai kezelési szabályok a műhelyben
A műhelyemben, Kis szabályokat tartok be:
- Az emberek soha nem hordhatják a csomagokat a vezetéküknél fogva.
- Az emberek nem csavarhatják el a füleket, hogy „jobban igazítsák őket” a hegesztés után.
- Az embereknek támogatniuk kell a lapokat minden átalakítás előtt.
- Az emberek nem kaparhatnak agresszívan a füleket a tisztításhoz; kíméletes módszereket kell alkalmazniuk.
Ezek az apró szabályok sok csendes kudarcot megelőznek.
Mikor válassza a ponthegesztést a forrasztás helyett a LiPo Tab csatlakozásokhoz??
A forrasztás nem ideális minden LiPo alkalmazáshoz, különösen nagy energiájú csomagokban. A kézi forrasztás korlátozza a méretezhetőséget, következetesség, és a termelés biztonsága. Tudja, mikor kell ipari ponthegesztést alkalmazni a hatékonyság és a hosszú távú megbízhatóság érdekében.
Többcellás Li-ion vagy LiPo csomagok összeszerelésekor a ponthegesztést részesítjük előnyben a forrasztással szemben, különösen az elektromos járművekhez, drónok, és orvosi eszközök. Rövid elektromos impulzusokat használ a nikkelfülek cellákhoz való olvasztásához anélkül, hogy az elektrolitot felmelegítené. Válassza a ponthegesztést nagy volumenű vagy kritikus, következetességet igénylő alkalmazásokhoz, kis ellenállású ízületek.
Hogyan működik a ponthegesztés, és miért kíméletes a sejtekhez
A ponthegesztéshez két rézelektródát használnak, amelyek rányomódnak a fülre és a nikkelcsíkra. Egy rövid, nagyáramú impulzus folyik és megolvaszt köztük egy kis tartományt. Az olvadt fém ezután hegesztési röggé szilárdul.
Az előnyök:
- A hő többnyire az ízületi területen marad.
- Az impulzus csak néhány milliszekundum.
- A sejtmag nagyon csekély hőmérséklet-emelkedést lát.
Ez nagyon különbözik attól, hogy egy forrasztópákát másodpercekig a fülön tartanánk.
Az ízületi ellenállás összehasonlítása
Mind a forrasztott kötések, mind a ponthegesztések alacsony ellenállást érhetnek el, ha jól vannak elkészítve. De a ponthegesztés elkerüli a hozzáadott forrasztóötvözetet, és megtartja az áramút az alapfémekben és a nikkelben.
Ha az egyik ponthegesztés ellenállása a 0.05 mΩ és kötésenként négy hegesztést készítek, a teljes ízületi ellenállás24 lehet 0.2 mΩ. A forrasztott kötés hasonló lehet, de a folyamatnak nagyobb a változékonysága az operátorok között.
at 80 A:
- Ponthegesztési veszteség: P = 80^2 x 0.0002 = 6400 x 0.0002 = 1,28 W.
- Egy hanyag forrasztási kötés at 0.5 mΩ: P = 6400 x 0.0005 = 3,2W.
Tehát egy rossz forrasztás több mint kétszeres hőt adhat ugyanazon áram mellett.
Alkalmazásalapú döntési táblázat
Egyszerű mentális táblázatot használok:
| Alkalmazás | Jelenlegi szint | Kötet | Az én választásom |
|---|---|---|---|
| FPV drón csomagok (4S–6S, 60-120 A) | Magas | Közepes | Ponthegesztés |
| EV robogó / kerékpárcsomagok | Magas | Magas | Ponthegesztés |
| Kis IoT vagy alacsony áramerősségű csomagok | Alacsony | Alacsony | Forrasztás rendben |
| Új csomagelrendezés prototípus készítése | Változó | Nagyon alacsony | Gyakran forrasztás |
| Egyetlen fül javítása | Változó | Nagyon alacsony | Forrasztó (gondoskodás) |
Ha egy vásárló, mint egy dróngyártó, több ezer csomagot rendel, Soha nem hagyatkozom a kézzel forrasztott fülekre. A hosszú távú biztonsági és márkakockázat túl magas.
Ciklus-élettartam és költségmegfontolások
A ponthegesztett csomagok szinte mindig jobb ciklus-élettartamot mutatnak. A sejtek tovább tartják alacsonyabb belső ellenállást. Több száz cikluson keresztül, a teljesítmény és a hő különbsége egyértelmű.
Igen, egy jó ponthegesztő és szerelvények pénzbe kerülnek. De egy cégnek, aki csomagokat szállít a végfelhasználóknak, ehhez képest kicsi ez a költség:
- Garanciális visszaküldés meghibásodott csomagokról.
- A drónok vagy eszközök esetleges károsodása.
- Biztonsági hírnév és megfelelés.
Egy-két csomagot építő hobbinak, a forrasztás óvatosan elfogadható lehet. Egy üzlethez, A ponthegesztést standardként kezelem.
Itt van egy példa: Repülés közbeni energiaveszteség kiszámítása
Ha egy 6S FPV csomag szállít 80 A 3 perces repülésre (0.05 h) az ízületi ellenállás pedig az 0.2 mΩ csatlakozásonként ponthegesztéssel:
- Veszteség kötésenként: 1.28 W.
- Két fő csuklóhoz (pozitív és negatív): 2.56 W.
- Energiaveszteség az ízületekben: E = P x t = 2.56 x 0.05 = 0,128 Wh.
Rossz forrasztási csatlakozással at 0.5 mΩ csatlakozásonként:
- Veszteség kötésenként: 3.2 W.
- Két ízülethez: 6.4 W.
- Energia elveszett: 6.4 x 0.05 = 0,32 Wh.
A repülésenkénti különbség kicsinek tűnik, de az a plusz hő az ízületekben és a fülalapokban koncentrálódik, és minden repülést megismétel. Felett 200 ciklusok, ez 40-60 Wh többlethőt jelent, ami öregíti a csomagot és növeli a kockázatot.
Szabályozási és minőségi szempontok
Számos iparág szigorú biztonsági és megbízhatósági szabványokkal rendelkezik. Orvosi eszközökhöz, elektromos járművek, és ipari berendezések, az auditorok gyakran ponthegesztést vagy ennek megfelelőt várnak el automatizált csatlakozási folyamatok25. A füleken történő kézi forrasztás piros zászlónak tekinthető.
A gyáramban, minden olyan csomagot, amely egy tanúsított termékbe kerül, dokumentáltan kell használni, szabályozott hegesztési folyamatok. A forrasztás csak javítási eljárásokban jelenik meg, nem a fővonalban.
Következtetés
Ebben az útmutatóban, Megmutattam, miért kockázatos a LiPo füles forrasztás, milyen eszközöket és hőmérsékletet használok, hogyan szorítom a sejteket, és miért számítanak a gyors egyszeri ízületek. Azt is elmagyaráztam, hogy mikor a ponthegesztés az okosabb választás. Ha segítségre van szüksége a biztonságosabb egyedi csomagok vagy az OEM akkumulátor-megoldások tervezésében, mindig elérhet a ViBMS-en szakmai támogatásért.
-
Ismerje meg a LiPo fülekben használt anyagokat és azok forrasztásra gyakorolt hatását. ↩
-
Fedezze fel a LiPo cellák belső rövidzárlatához vezető tényezőket. ↩
-
Fedezze fel a LiPo fülek előkészítésének és forrasztásának hatékony módszereit. ↩
-
Ismerje meg, miért fontos az előónozás az erős forrasztási kötésekhez. ↩
-
Ismerje meg a legjobb forrasztópáka-specifikációkat a LiPo akkumulátorokkal való munkavégzéshez. ↩
-
Ismerje meg a termikus szökés veszélyeit és annak megelőzését. ↩
-
Fedezze fel a ponthegesztett fülek LiPo akkumulátorokhoz való használatának előnyeit. ↩
-
Ismerje meg a nagy energiájú LiPo akkumulátorok kezelésének lehetséges veszélyeit. ↩
-
Tudja meg, mire kell figyelnie a LiPo akkumulátoros forrasztóállomásokon. ↩
-
Ismerje meg, hogyan javítja a fluxus toll a forrasztás minőségét és hatékonyságát. ↩
-
Ismerje meg a hideg kötéseket és azok hatását az elektromos csatlakozásokra. ↩
-
Fedezze fel az áramsűrűség és a forrasztási kötés teljesítménye közötti kapcsolatot. ↩
-
Ismerje meg, miért károsíthatja a savas folyasztószer idővel a forrasztási kötéseket, és fedezzen fel biztonságosabb alternatívákat. ↩
-
Ez az erőforrás tippeket ad a tökéletes forrasztási réteg eléréséhez a megbízható csatlakozásokhoz. ↩
-
Ismerje meg az optimális forrasztási hőmérsékletet, hogy elkerülje a LiPo cellák forrasztás közbeni károsodását. ↩
-
Fedezze fel ezt a hivatkozást, hogy megtalálja az ideális forrasztópáka, amely biztosítja a hatékony hőátadást és megakadályozza a túlmelegedést. ↩
-
Fedezze fel a termikus tömeg fogalmát és hatását a forrasztás hatékonyságára és biztonságára. ↩
-
Ismerje meg, hogyan akadályozza meg a mechanikai stabilitás a rövidzárlatokat, és hogyan biztosíthatja a biztonságos forrasztási gyakorlatot. ↩
-
Keressen ajánlásokat a nem vezető bilincsekre, amelyek növelik a biztonságot a forrasztás során. ↩
-
Fedezze fel a Kapton szalag szigetelés és védelem előnyeit a forrasztás során. ↩
-
A hegy méretének megértése javíthatja a forrasztási technikát és javíthatja a kötés minőségét. ↩
-
Fedezze fel a különféle feszültségmentesítési módszereket a forrasztott csatlakozások mechanikai igénybevétellel szembeni védelmére. ↩
-
Ismerje meg a forrasztási foltok hatását a kötés minőségére, és hogyan kerülheti el őket. ↩
-
Fedezze fel, hogyan befolyásolja az ízületi ellenállás az akkumulátor hatékonyságát és élettartamát, döntő fontosságú a nagy teljesítményű alkalmazásokhoz. ↩
-
Fedezze fel az automatizált összekapcsolási folyamatok szerepét az akkumulátorgyártás minőségének és megbízhatóságának javításában. ↩